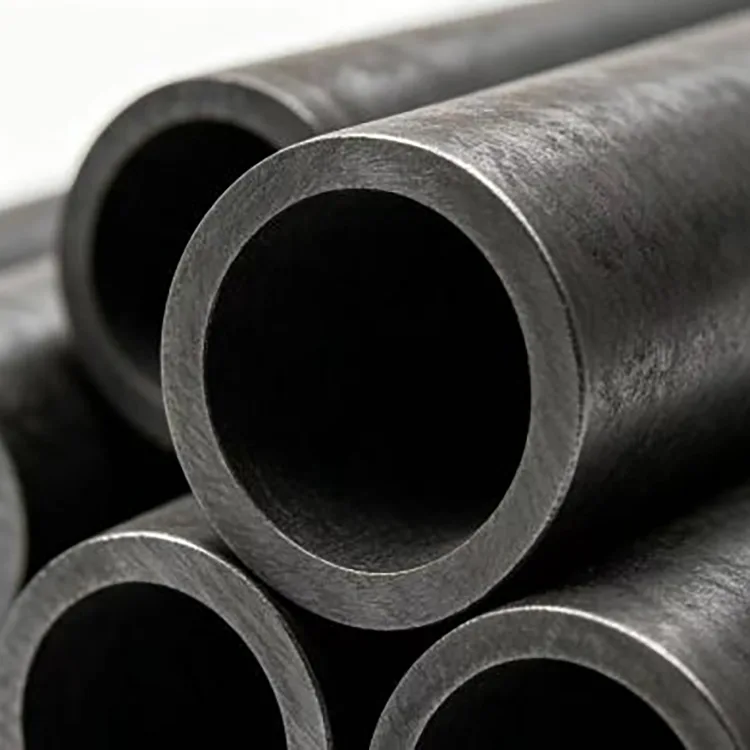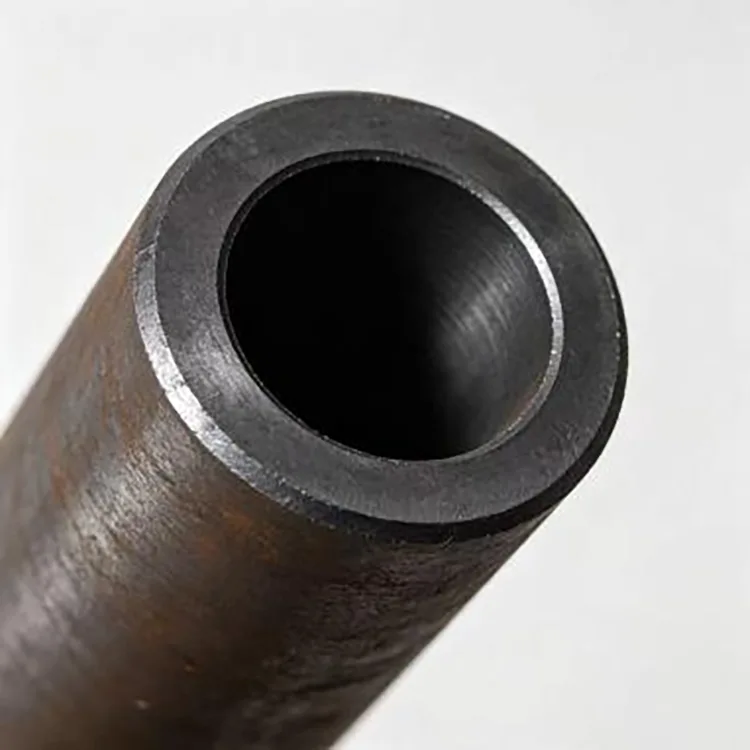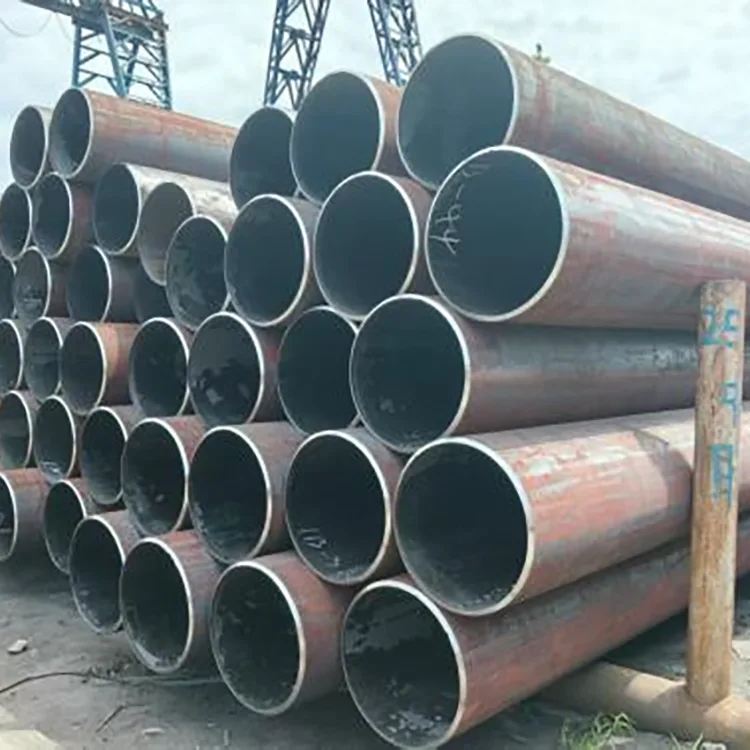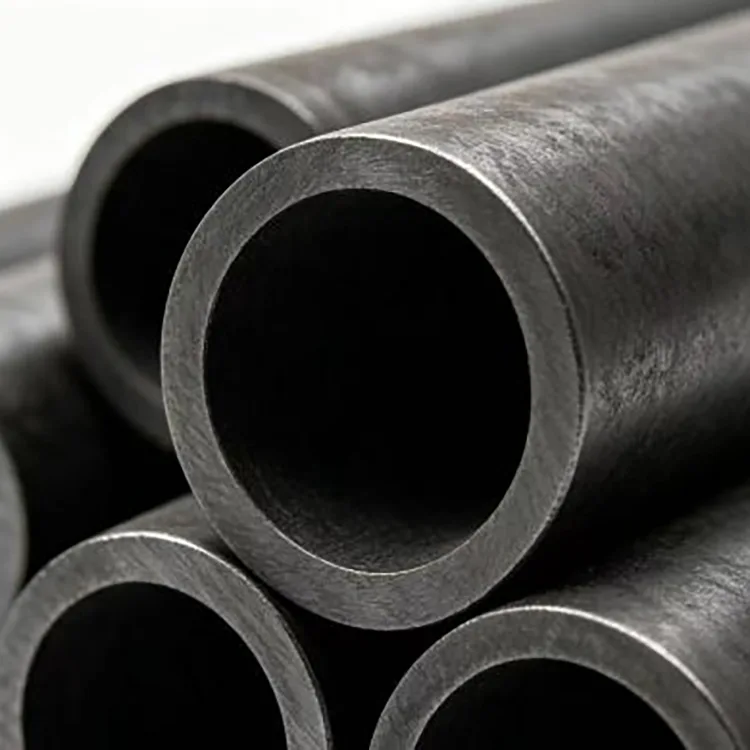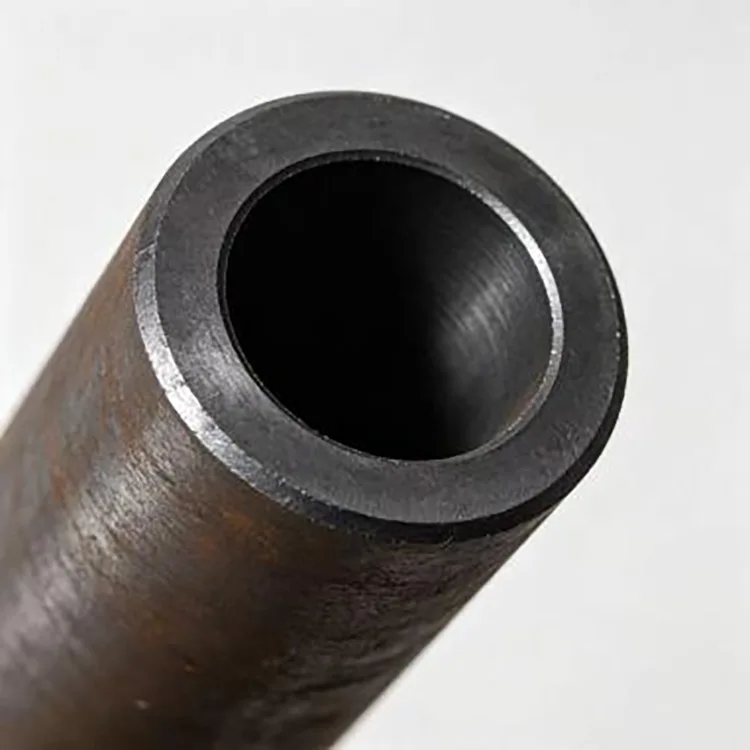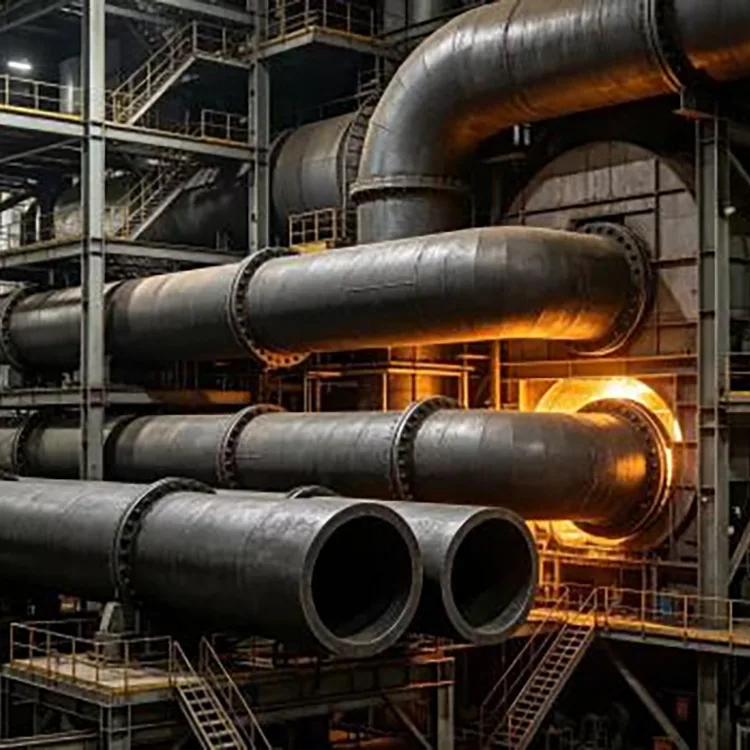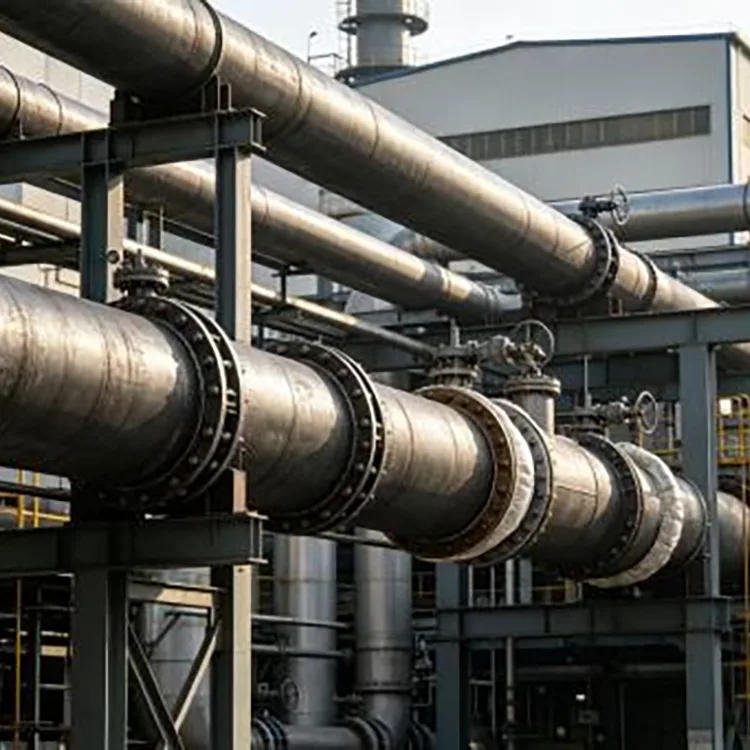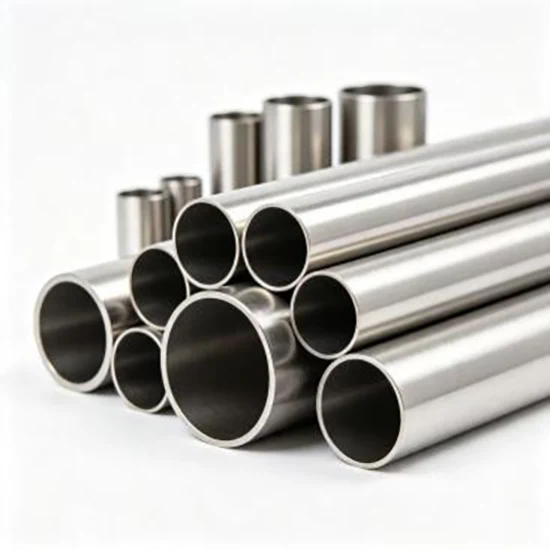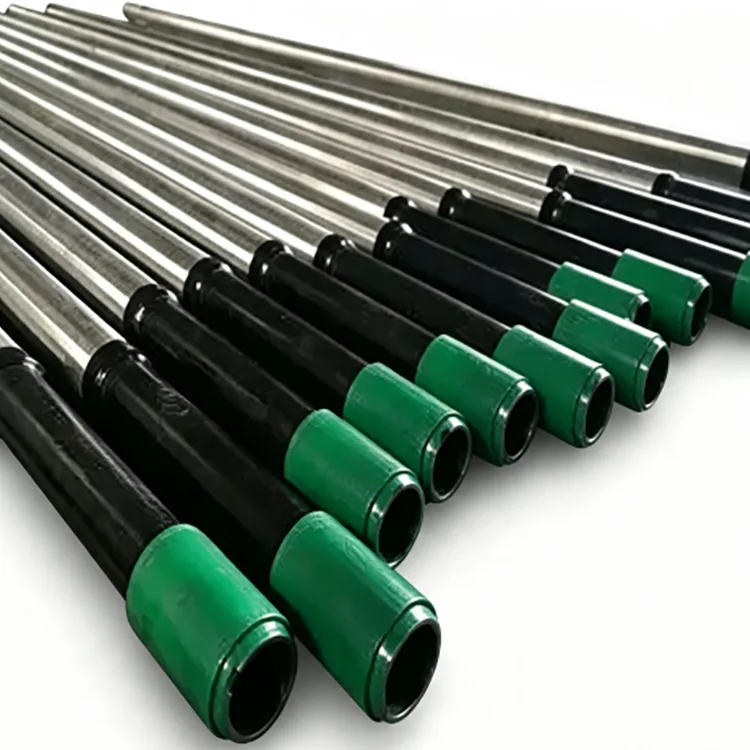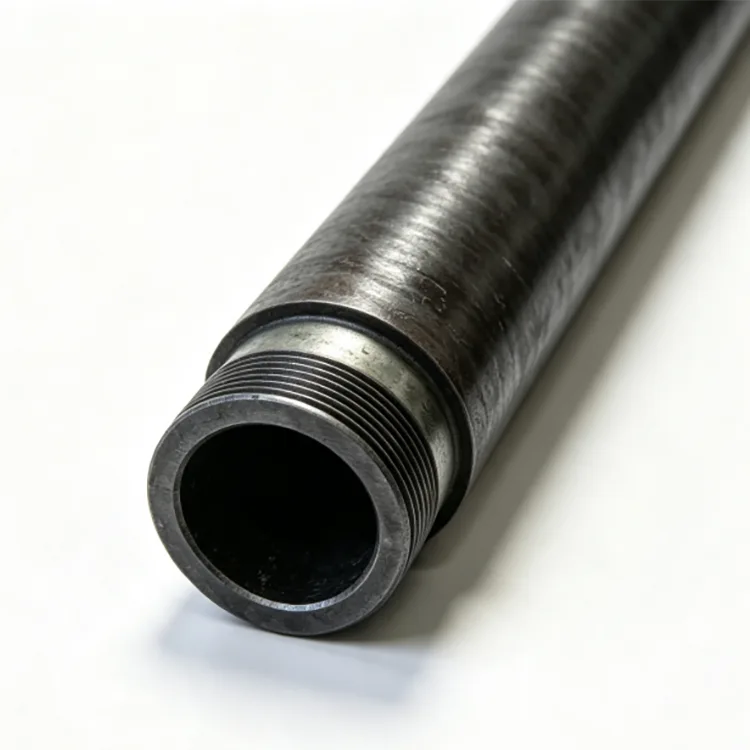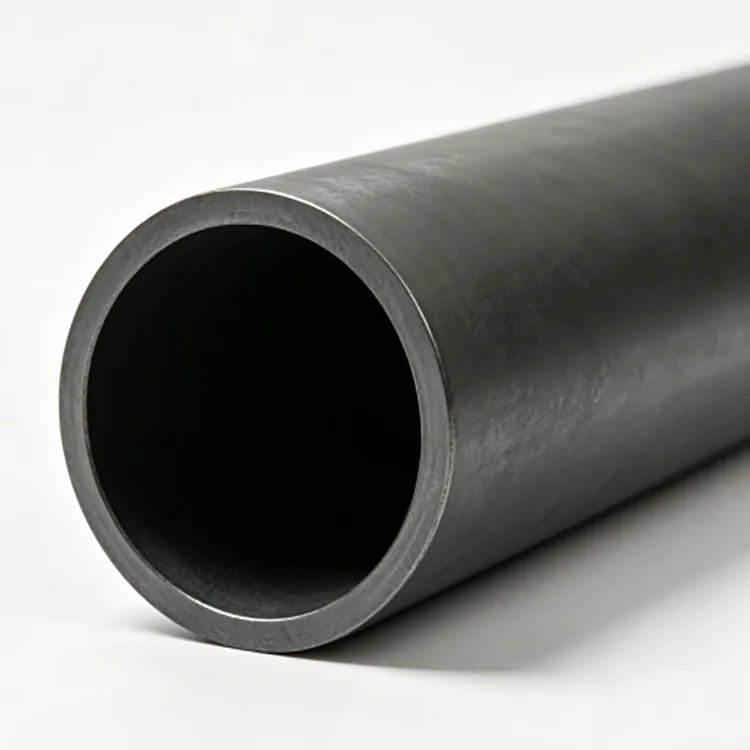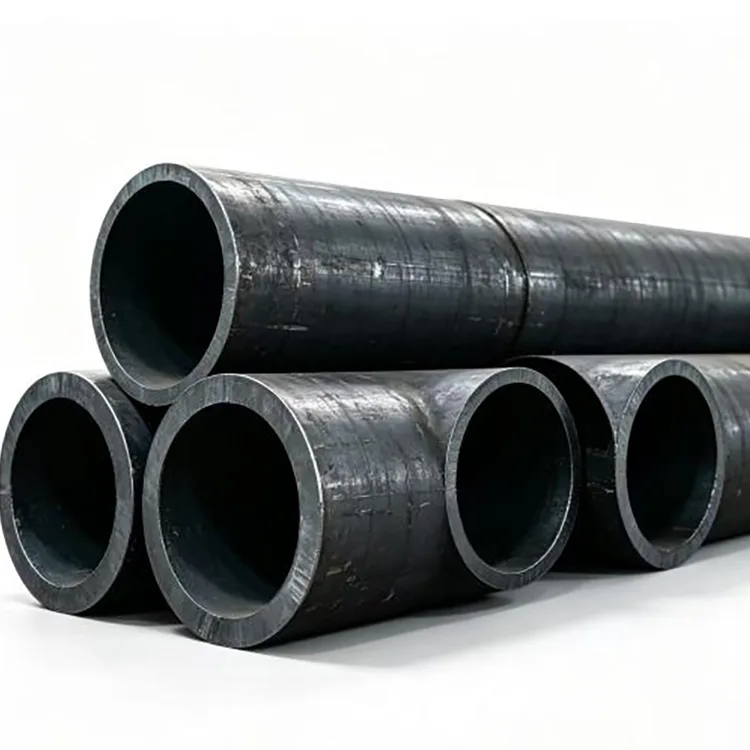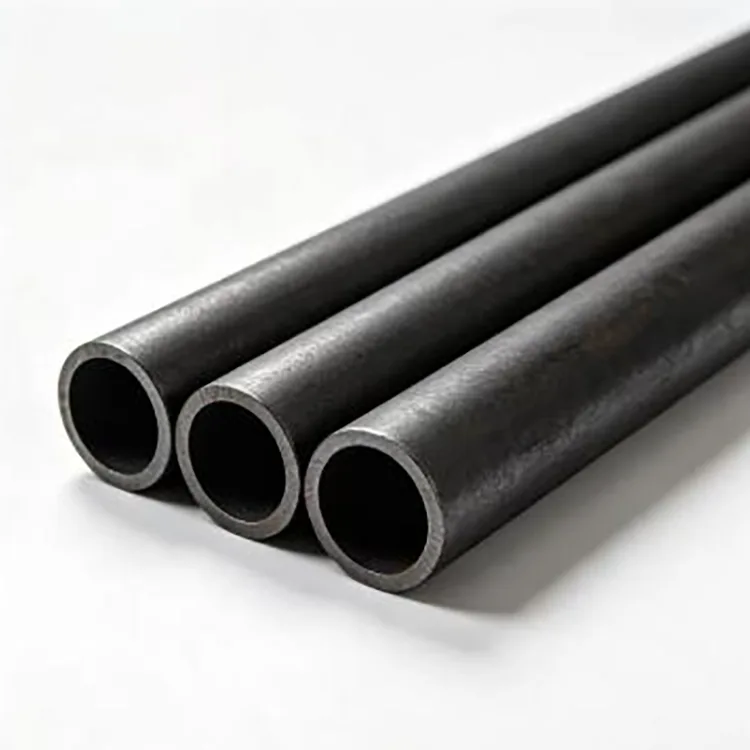
Yüksek sıcaklık boruları yalnızca boru boyutuna göre seçilemez. Çalışma sıcaklığı, basınç, servis ortamı, çalışma süresi ve malzeme kalitesi borudan beklenen performansı etkiler. Bu Yüksek Sıcaklık Dikişsiz Karbon Çelik Boru, sıradan karbon çelik boruların yeterli uzun vadeli stabilite sağlayamayacağı yüksek sıcaklık ve yüksek basınç uygulamaları için tasarlanmıştır.
Boru, dikişsiz çelik boru üretim teknolojisi kullanılarak üretilir ve boruya uzunlamasına kaynak dikişi olmadan sürekli bir yapı kazandırır. Kontrollü ısıtma, delme, yuvarlama, boyutlandırma, soğutma ve düzleştirme, yoğun ve düzgün bir boru duvarının korunmasına yardımcı olur. Bitmiş boru, farklı kurulum gereksinimlerine yönelik işleme seçenekleriyle yüksek sıcaklıkta buhar, sıcak su ve proses sıvıları için uygundur.


Isıya uzun süre maruz kalmak, karbon çeliği boruların boyutsal stabilitesini kaybetmesine veya malzeme ve çalışma koşulları uygun şekilde eşleşmediğinde deformasyon oluşmasına neden olabilir. Bu nedenle boru, genel amaçlı dikişsiz boru olarak ele alınmak yerine, belirli sıcaklık ve basınç sınırları çerçevesinde tasarlanmaktadır.
425°C'de sürekli hizmet altında boru, sabit boyutları koruyacak ve plastik deformasyona ve çap genişlemesine direnecek şekilde tasarlanmıştır. Bu, özellikle uzun çalışma süreleri boyunca yüksek sıcaklıklarda kalan boru hatları için önemlidir.
Endüstriyel borularda sabit bir sıcaklık yerine tekrarlanan ısıtma ve soğutma yaşanabilir. Boru, termal döngüye dayanacak ve tekrarlanan sıcaklık değişimlerinden kaynaklanan çatlama riskini azaltacak şekilde tasarlanmıştır.
Nominal yüksek sıcaklık basıncı, 425°C sabit sıcaklıkta 10 MPa'dır. Gerçek bir proje için basınç kapasitesi yine de boru boyutuna, duvar kalınlığına, malzeme kalitesine, tasarım sıcaklığına ve geçerli mühendislik kurallarına göre kontrol edilmelidir.
Kontrollü karbon çeliği hammaddelerinin kullanımı ve dikişsiz üretim, tutarlı malzeme sürekliliği ile yoğun bir boru duvarı sağlanmasına yardımcı olur. Bu, lokal kusurların sürekli sıcaklık ve basınç altında sorun haline gelebileceği uygulamalar için önemlidir.
|
Öğe |
Şartname |
|
Ürün Adı |
Yüksek Sıcaklık Dikişsiz Karbon Çelik Boru |
|
Ortak Malzeme |
20G, ASTM A106 Gr.B ve diğer belirtilen kaliteler |
|
Maksimum Sürekli Servis Sıcaklığı |
425°C |
|
Kısa Süreli Servis Sıcaklığı |
450°C'ye kadar |
|
Yüksek Sıcaklık Anma Basıncı |
425°C sabit sıcaklıkta 10 MPa |
|
Geçerli Standartlar |
GB/T 9948, ASTM A106 Gr.B |
|
Uygulanabilir Medya |
Yüksek sıcaklıkta buhar, yüksek sıcaklıkta su, yüksek sıcaklıkta proses sıvıları |
|
İddia Edilen Hizmet Ömrü |
8+ yıl boyunca hatasız sürekli çalışma |
|
İşleme Seçenekleri |
Sabit uzunlukta kesme, pah kırma, iç duvar cilalama |
Doğru malzeme gerçek çalışma sıcaklığına ve servis koşullarına bağlıdır. Nominal boru boyutları aynı olduğu için farklı kaliteler değiştirilmemelidir.
Orta ve düşük basınçlı buhar, ısı transfer yağı ve sıcak su boru hatları için, verilen seçim şemasında GB 3087'ye göre 20G dikişsiz çelik boru tercih edilen seçenektir.
Alternatif olarak ASTM A106 Gr.B kullanılabilir.
GB/T 8163 20# dikkatli bir şekilde değerlendirilmelidir ve yüksek sıcaklıkta hizmet talep etmek yerine düşük basınçlı, kritik olmayan branşman hatlarına yöneliktir.
Uzun süreli sürekli yüksek sıcaklıkta buhar servisi için proje tasarımına göre GB 3087 veya ASTM A106 Gr.B'ye göre 20G kullanın.
Bu sıcaklık aralığı için malzeme dokümantasyonu, proje tarafından belirtildiğinde gerekli yüksek sıcaklık mekanik özelliklerini ve tahribatsız muayene kayıtlarını içermelidir.
Sıradan GB/T 8163 20#, yalnızca satın alma maliyetini azaltmak için belirli bir yüksek sıcaklık borusunun yerine kullanılmamalıdır.
Bu sıcaklık aralığında karbon çelik borular yalnızca kısa süreli veya aralıklı servis için düşünülmelidir.
Bir sürünme değerlendirmesi gereklidir ve karbon çeliğinin geçici olarak kullanıldığı yerlerde muayene aralıkları kısaltılmalıdır. Resmi mühendislik tasarımı için krom-molibden alaşımlı çelik tercih edilir.
Karbon çeliği dikişsiz boru, 450°C'nin üzerinde uzun süreli çalışmalarda kullanılmamalıdır.
Sağlanan seçim kılavuzu, aşağıdakiler gibi ısıya dayanıklı alaşımlı çelikleri önerir:
● 15CrMoG — 510°C'ye kadar
● 12Cr1MoVG — 570°C'ye kadar
Nihai malzeme seçimi gerçek mühendislik tasarımına, çalışma koşullarına ve geçerli standartlara uygun olmalıdır.
Bu boru esas olarak sıcaklık ve basıncın uzun süre korunduğu sistemlerde kullanılır.
Tipik uygulamalar şunları içerir:
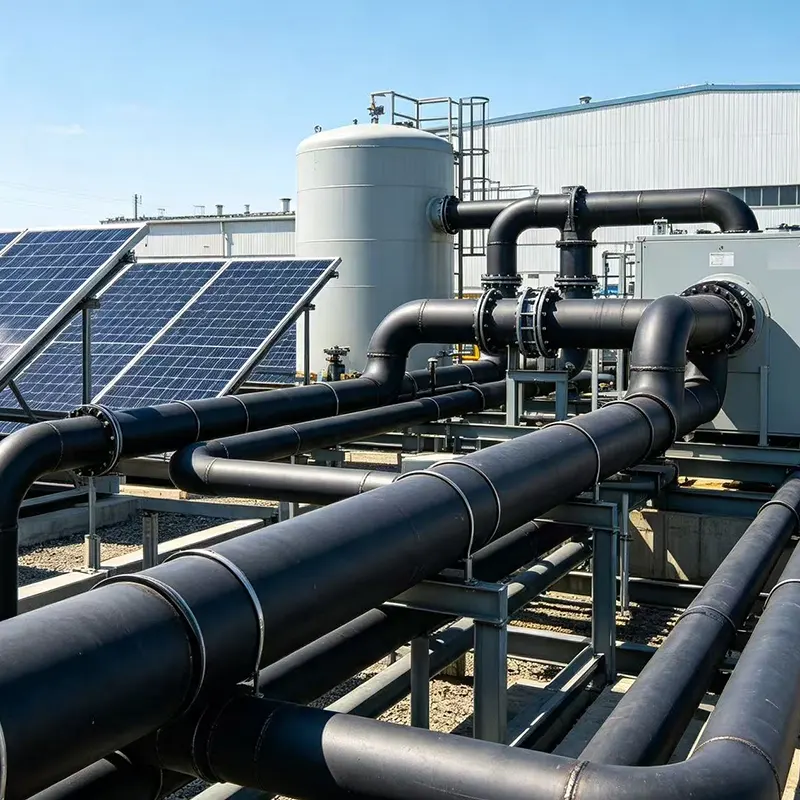
Kontrollü çalışma koşulları altında sıcak su veya buharın taşındığı enerji santrali kazanları ve diğer termik güç ekipmanlarının etrafındaki yardımcı borular için kullanılır.
Proses buhar hatları ve destek boru hatları da dahil olmak üzere endüstriyel tesislerde yüksek sıcaklıkta buhar iletimi için uygundur.
Seçilen karbon çeliği kalitesinin çalışma sıcaklığı, basıncı ve ortamıyla uyumlu olduğu yüksek sıcaklıktaki proses sıvıları için kullanılır.
Sıcak sıvıların veya buharın proses ekipmanları arasında aktarılmasının gerektiği atık ısı geri kazanım sistemlerinde uygulanır.
Yüksek sıcaklık ısı eşanjörlerine ve ilgili termal ekipmanlara bağlı borular için kullanılır.
Doğru seçim aynı zamanda borunun ne zaman kullanılmaması gerektiğini bilmek anlamına da gelir.
Bu ürün aşağıdakiler için önerilmez:
● Son derece aşındırıcı asit veya alkali ortam
● 450°C'nin üzerinde uzun süreli servis
● Özel düşük sıcaklık boru kaliteleri gerektiren düşük sıcaklık/yüksek basınç koşulları
Özel ortamlar veya aşırı sıcaklıklar için, karbon çeliği çözümünü uygun olmayan bir uygulamaya zorlamak yerine malzeme yeniden değerlendirilmelidir.


Yüksek sıcaklık boruları için üretim kontrolü nihai boyut ve mekanik performansla yakından ilgilidir. Rongheng'in tedarik sistemi dikişsiz çelik boru üretimi ve işlemeyi kapsıyor ve gelen malzemeden bitmiş ürün incelemesine kadar kalite kontrolleri yapılıyor.
Genel üretim rotası şunları içerir:
Hammadde Denetimi → Isıtma → Delme → Haddeleme → Ebatlama → Soğutma → Doğrultma → Kesme → Yüzey Denetimi → Gerektiğinde Tahribatsız Muayene → Son Denetim → Paketleme ve Sevkiyat
Üretimden önce, gelen çelik malzemeler gerekli kalite ve satın alma spesifikasyonlarına göre kontrol edilir. Malzeme dokümantasyonu, kimyasal bileşimi ve mekanik özellikleri, sipariş gereksinimlerine göre gözden geçirilir.
20G ve ASTM A106 Gr.B gibi belirtilen kaliteler için malzemenin geçerli standart ve proje belgelerine uygun olması gerekir.
Hazırlanan çelik kütük gerekli işlem sıcaklığına ısıtılır ve ilk içi boş bölümü oluşturmak üzere delinir. Isıtma kontrolü önemlidir çünkü aşırı veya yetersiz ısıtma, sonraki şekillendirmeyi ve nihai boru yapısını etkileyebilir.
İçi boş kabuk, gerekli dış çapı ve duvar kalınlığını elde etmek için haddeleme ve boyutlandırma aşamalarından geçer.
Bu aşamadaki boyutsal kontrol şunlara odaklanır:
● Dış çap
● Duvar kalınlığı
● Duvar bütünlüğü
● Boru uzunluğu
● Doğruluk
Şekillendirme sonrasında boru boyutlarının stabil hale getirilmesi için kontrollü soğutma ve düzleştirme kullanılır. Borunun son işleme geçmeden önce düzgünlüğü kontrol edilir.
Boru istenilen uzunlukta temin edilebilir. Onaylanan sipariş spesifikasyonuna göre sabit uzunlukta kesme, boru ucu pah kırma ve iç duvar cilalama ayarlanabilir.
Yüksek sıcaklık boruları genellikle arızalı bir bölümün değiştirilmesinin ekipmanın kapatılması anlamına geldiği sistemlere kurulur. Bu nedenle kalite kontrolün görünüm ve boyutsal incelemeden daha fazlasını kapsaması gerekir.
Rongheng'in denetim süreci şunları içerebilir:
Çelik kalitesi, malzeme dokümantasyonu ve gerekli kimyasal ve mekanik özellikler, satın alma spesifikasyonuna göre kontrol edilir.
Bitmiş borunun mutabakata varılan gereklilikleri karşıladığını doğrulamak için dış çap, et kalınlığı, uzunluk ve düzlük kontrol edilir.
Boru yüzeyi gözle görülür kusurlar, aşırı oksidasyon ve daha sonraki kullanımı veya işlemeyi etkileyebilecek diğer koşullar açısından kontrol edilir.
Siparişin veya mühendislik projesinin gerektirdiği durumlarda, görsel incelemeyle doğrulanamayan iç süreksizlikleri tespit etmek için tahribatsız muayene düzenlenebilir.
Bitmiş borular ambalajlamadan önce spesifikasyona ve üretim partisine göre kontrol edilir. Miktar, boyutlar, işaretler ve gerekli muayene belgeleri sevkiyattan önce onaylanır.
Mühendislik projeleri için ilk sevkiyatta doğru spesifikasyonun alınması yeterli değildir. Proje birden fazla parti gerektiriyorsa, sevkiyatlar arasındaki farklılıklar kurulum ve saha kabulü sırasında sorun yaratabilir.
Rongheng, onaylanmış sipariş gereksinimlerine göre üretim ve denetimi organize eder. Tekrarlanan tedariklerde orijinal malzeme kalitesi, boyutlar, işleme gereklilikleri ve muayene koşulları sonraki partiler için referans olarak kullanılabilir.
Bu yaklaşım özellikle aynı boru spesifikasyonunun birden fazla teslimatını gerektiren projeler için kullanışlıdır.
Farklı kurulum alanları, farklı boru uzunlukları ve uç koşulları gerektirir. Rongheng, onaylanmış çizimlere veya spesifikasyonlara göre daha ileri işlemler düzenleyebilir.
Mevcut işleme şunları içerir:
● Sabit uzunlukta kesme
● Boru ucu pah kırma
● İç duvar cilalama
● Üzerinde anlaşmaya varılan diğer işleme gereksinimleri
Toplu mühendislik siparişleri için alıcılar, teklif vermeden önce gerekli boru kalitesini, boyutunu, et kalınlığını, uzunluğunu, çalışma sıcaklığını, çalışma basıncını, servis ortamını ve muayene gereksinimlerini sağlamalıdır.
Bu, boru spesifikasyonunun yalnızca çap ve et kalınlığına göre fiyat vermek yerine gerçek uygulamayla eşleştirilmesine olanak tanır.
Yüksek sıcaklıkta servis için satın almadan önce aşağıdaki bilgilerin doğrulanması gerekir:
|
Satın Alma Bilgileri |
Neden Önemlidir? |
|
Malzeme Sınıfı |
Uygulanabilir sıcaklık ve mekanik gereksinimleri belirler |
|
Standart |
Malzeme, imalat ve muayene gerekliliklerini tanımlar |
|
Dış Çap |
Boru hattı boyutlarını ve bağlantı gereksinimlerini belirler |
|
Duvar Kalınlığı |
Basınç kapasitesini ve tesisatı doğrudan etkiler |
|
Çalışma Sıcaklığı |
Malzeme ve hizmet ömrü seçimi açısından kritik öneme sahiptir |
|
Çalışma Basıncı |
Sıcaklık ve et kalınlığı ile birlikte dikkate alınmalıdır |
|
Servis Aracı |
Malzeme uyumluluğunu belirler |
|
Boru Uzunluğu |
Kurulum ve kesme gereksinimlerini etkiler |
|
NDT Gereksinimi |
Kritik mühendislik uygulamaları için önemlidir |
|
Muayene Belgeleri |
Proje kabulü ve izlenebilirlik için gerekli |
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd., Tianjin Gefu Steel'in uluslararası satış platformu olarak faaliyet gösteriyor ve büyük bir çelik üretim ve dağıtım bölgesi olan Daqiuzhuang, Tianjin'deki çelik üretim kaynaklarıyla çalışıyor.
Tedarik aralığı dikişsiz çelik boruları, kaynaklı çelik boruları, galvanizli boruları, çelik profilleri ve fotovoltaik montaj ürünlerini kapsamaktadır. Bu, şirketin hem standart çelik boru satın alımını hem de belirli malzemeleri, boyutları, işleme ve denetim gerekliliklerini içeren proje siparişlerini yerine getirmesine olanak tanır.
Toplu siparişler için üretim planlaması boru spesifikasyonuna, miktarına, işleme gereksinimlerine ve teslimat planına göre onaylanır. Amaç, tedarik edilen borunun üretimden sevkiyata kadar onaylanmış satın alma spesifikasyonuna uygun olmasını sağlamaktır.
Temel fark sadece borunun dikişsiz olup olmaması değildir. Uzun süreli yüksek sıcaklıkta servis, malzeme sınıfının, üretim standardının, mekanik özelliklerin, çalışma sıcaklığının ve basıncın birlikte dikkate alınmasını gerektirir. Genel amaçlı bir dikişsiz boru otomatik olarak sürekli yüksek sıcaklıkta hizmete uygun olarak değerlendirilmemelidir.
Evet, GB 3087 veya ASTM A106 Gr.B'ye göre 20G, sağlanan seçim şemasında 350–425°C sürekli yüksek sıcaklık aralığı için düşünülebilir. Nihai seçim aynı zamanda tasarım basıncını, duvar kalınlığını, çalışma süresini ve geçerli mühendislik gerekliliklerini de dikkate almalıdır.
Belirtilen yüksek sıcaklık nominal basıncı, 425°C sabit sıcaklıkta 10 MPa'dır. Gerçek proje tasarımı, boru boyutlarına, malzeme kalitesine, tasarım koduna ve çalışma koşullarına göre basınç gereksinimini doğrulamalıdır.
Evet. Onaylanan siparişe göre sabit uzunlukta kesim mevcuttur. Gerektiğinde boru ucu pah kırma ve iç duvar cilalama da yapılabilir.
Evet. Tahribatsız muayene ve muayene dokümantasyonu sipariş ve proje gereksinimlerine göre düzenlenebilmektedir. Alıcılar üretimden önce gerekli denetim seviyesini belirtmelidir.
En yararlı bilgiler malzeme kalitesi, geçerli standart, dış çap, duvar kalınlığı, boru uzunluğu, çalışma sıcaklığı, çalışma basıncı, servis ortamı, miktar ve denetim gereklilikleridir. Ek işlem gerektiğinde çizimler veya proje spesifikasyonları da sağlanabilir.
Hayır. 450°C'nin üzerinde uzun süreli çalışma, bu seçim şemasında karbon çeliği borular için önerilen aralığın dışındadır. 15CrMoG veya 12Cr1MoVG gibi ısıya dayanıklı alaşımlı çelik, daha yüksek sıcaklıktaki servis için değerlendirilmelidir.
Boru sistemi termal genleşme için yeterli paya ihtiyaç duyar. Yüksek sıcaklığa dayanıklı flanşlar ve uygun sızdırmazlık malzemeleri seçilmeli, soğuk borular montaj sırasında hizaya zorlanmamalıdır. Doğru kurulum, çalışma sırasında termal stresi, deformasyonu ve sızıntıyı kontrol etmeye yardımcı olur.
Tedarik edilen ürün spesifikasyonu, sürekli çalışma altında hatasız olarak 8 yıldan fazla iddia edilen hizmet ömrünü belirtir. Gerçek hizmet ömrü, çalışma sıcaklığına, basınca, ortama, korozyon koşullarına, termal çevrime, kurulum ve bakıma bağlıdır; dolayısıyla beklenen hizmet ömrünü belirlemeden önce proje koşulları değerlendirilmelidir.
Bu tip borular için satın alma kararları genellikle ton başına fiyattan daha fazlasına göre verilir. Malzeme kalitesi, sıcaklık derecesi, duvar kalınlığı, muayene gereklilikleri, işleme ve parti tutarlılığı, hepsi borunun kabul edilip doğru şekilde monte edilip edilemeyeceğini etkiler.
Rongheng, Tianjin'deki çelik üretim kaynaklarını uluslararası proje tedarik deneyimiyle birleştirerek standart özelliklerin yanı sıra sabit uzunlukta kesme, pah kırma, cilalama ve diğer onaylanmış işleme gerekliliklerini destekler.
Yüksek sıcaklıklı bir boru hattı projesi için alıcılar öncelikle çalışma sıcaklığını, basıncını, ortamını ve gerekli standardı sağlayabilir. Rongheng daha sonra mevcut boru özelliklerini satın alma gereksinimleriyle eşleştirebilir ve üretim öncesinde uygun malzeme, muayene ve teslimat koşullarını doğrulayabilir.
Adres
İkincil Arter Yolu No. 2-1, Daqiuzhuang Sanayi Bölgesi Genişleme Alanı, Jinghai Bölgesi, Tianjin, Çin
tel
E-posta